

Manupackaging рекомендует: обзор моделей для перехода с полуавтомата на полный автомат

Содержание:
Введение
На многих производствах переход от полуавтоматической обмотки палет к полностью автоматизированной начинается с простого наблюдения: упаковочный участок уже не успевает за производством. Палеты накапливаются, оператор тратит значительную часть смены на повторяющиеся действия, а результат зависит от темпа работы человека. На этом этапе автоматизация становится не вопросом комфорта, а способом синхронизировать упаковку с реальным потоком продукции.
Автоматические паллетоупаковщики стоит оценивать не как отдельную машину, а как элемент системы, где оборудование, стретч-пленка, конвейеры и логика движения палеты работают согласованно. Для предприятия важно не просто перейти на автомат, а сделать этот переход технически обоснованным.
Когда полуавтомат уже не соответствует темпу производства

Самый очевидный сигнал — оператор начинает подстраивать производственный ритм под упаковку. Если количество палет растет, появляются пиковые нагрузки или предприятие работает в несколько смен, ручное участие становится фактором, который сложно прогнозировать. Добавляется разброс параметров: натяжения пленки, количества витков, высоты обмотки.
Автоматизированный цикл переводит эти параметры в программируемые настройки. Это обеспечивает повторяемость и позволяет синхронизировать обмотку с конвейерной линией. При этом важно смотреть не только на количество палет в час. Реальная производительность определяется всем циклом: подачей палеты, позиционированием, обмоткой, выходом из зоны упаковки и следующей операцией.
Какие модели стоит рассматривать
Выбор оборудования для перехода от полуавтоматического формата к полной автоматизации зависит прежде всего от характера груза и будущего темпа производства.
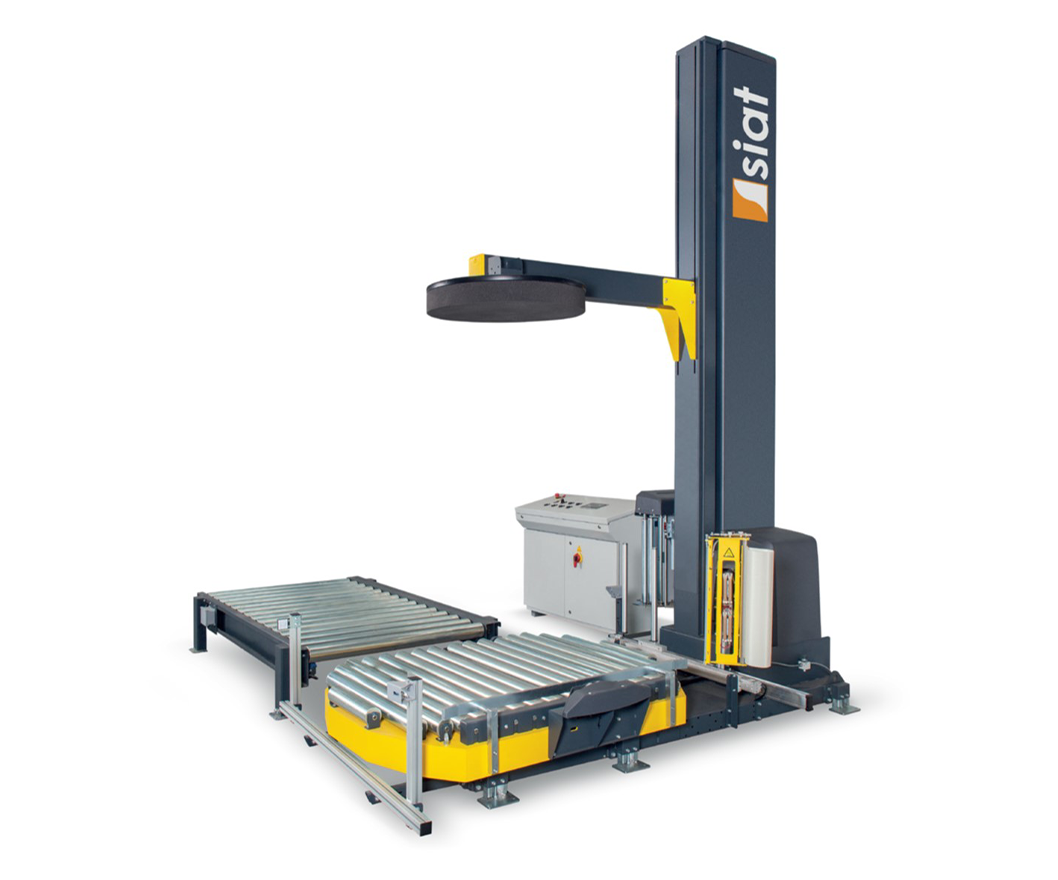
SIAT ProWrap F/A — логичный следующий шаг
SIAT ProWrap F/A подходит предприятиям, которым нужен автоматизированный цикл упаковки и интеграция с транспортной системой. Это уместный вариант для стабильного потока стандартных палет, когда автоматизация должна развивать уже налаженный процесс, а не полностью перестраивать его.
Atlanta LYBRA AUTO — когда груз требует деликатного обращения
LYBRA AUTO использует вращающуюся стрелу, поэтому палета остается неподвижной. Это важно для легких, нестабильных или тяжелых грузов, которые нежелательно вращать на платформе. Машина может сохранять до 99 программ, поэтому ее удобно рассматривать производствам с разными форматами продукции.
Atlanta REVOLUTION HD — для сложных промышленных условий
REVOLUTION HD также работает по принципу неподвижной палеты. Поворотная рука движется вокруг груза, а каретка с электронным предварительным растяжением может работать в диапазоне 120–350%. В конфигурации для интенсивной эксплуатации модель интересна производителям стройматериалов, логистическим центрам и предприятиям с нестабильными грузами.
Практический пример такого подхода описан в материале «Atlanta REVOLUTION HD на производстве бетонных изделий: автоматизация, экономия и защита грузов». Там автоматизация рассматривается не отдельно от упаковки, а вместе с конвейерами, датчиками, защитой груза и настройками пленки.
Atlanta OMEGA — когда приоритетом является высокая производительность
OMEGA — высокоскоростной автомат с вращающимся кольцом, рассчитанный на потоки до 140 палет/ч. Модель поддерживает предварительное растяжение 160%, 200% и 250%, может работать с Jumbo-рулонами до 40 кг и оснащаться автоматической заменой рулона. Такой формат имеет смысл там, где упаковочный участок должен соответствовать высокому темпу производства.
Как правильно перейти с полуавтомата на полный автомат

Сначала — аудит, затем оборудование.
Перед выбором модели стоит зафиксировать реальные данные: количество палет за смену и час, продолжительность цикла, габариты и массу грузов, количество типов продукции, простои и время оператора на вспомогательные действия. Отдельно необходимо проверить расход пленки и качество фиксации. Для стретч-упаковки важна не сама толщина материала, а то, как пленка работает вместе с кареткой и заданным режимом предварительного растяжения.
Следующий шаг — заложить запас производительности. Если сегодня предприятию требуется 20–25 палет в час, оборудование не стоит подбирать точно под эту цифру: сезонные пики, расширение производства и сервисные паузы быстро меняют реальную нагрузку.
Не менее важна интеграция. Нужно заранее определить высоту конвейеров, направление движения палет, точки передачи сигналов, зоны безопасности и следующую операцию после обмотки. Профессиональный переход — это проект, а не просто установка машины.
Автоматизация упаковки: от аудита до запуска

Автоматизация дает результат тогда, когда все ее элементы подобраны под единый процесс. Манупакеджинг Украина может сопровождать такой проект от аудита и подбора паллетоупаковщика до тестирования пленки, пусконаладки и обучения персонала.
Тестирование необходимо проводить непосредственно на грузе, с которым работает предприятие. На этом этапе проверяют, как пленка ведет себя на конкретной геометрии палеты, какое предварительное растяжение обеспечивает необходимую силу удержания, сколько материала фактически расходуется на один цикл и соответствует ли скорость обмотки темпу линии. Эти данные дают основу для настройки оборудования и выбора конфигурации без переплаты за функции, которые не нужны конкретному производству.
Если производство уже выросло из ручного участия оператора, стоит оценить следующий шаг к автоматизации сейчас. Обратитесь в Манупакеджинг Украина — специалисты помогут подобрать систему с учетом фактических объемов, типов грузов, доступного пространства и планов масштабирования.